


가공송전선의 기술개발 변천
1. 개요
가공송전선의 역사는 고전압화와 대용량화의 역사이다. 절연을 공기에 의지하고 있는 가공송전선에서 고전압화는 회선 사이와 어깨쇠 사이의 거리 증대에 따른 철탑의 대형화를 초래한다. 한편 국토가 좁은 일본에서는 1루트 당 송전용량을 크게 하는 것이 환경과 코스트면에서 효과적이므로 철탑의 다회선화와 전선의 태선화(太線化)·다도체화, 애자의 고강도화 등의 면에서 기술개발이 진행되어 왔다. 여기에서는 가공송전설비의 주요 재료에 관한 기술개발의 변천에 대해서 설명한다.
2. 철탑
송전선에 철탑이 사용되기 시작한 것은 1900년대 초 무렵으로, 송전전압 115~154kV급이 채용되기 시작한 1910~1920년대에 점차 증가하였다. 그 후 고전압화와 다회선화, 다도체화로 인해 철탑은 대형화되고 사용강재의 재질·형상면에서의 기술개발이 이루어지고 있다(<표 1>참조). 또 설계의 합리화와 환경을 고려한 철탑구조와 환경융화대책 개발도 진행되어 왔다.
(1) 사용강재의 종류
송전철탑에 사용하는 강재의 재질은 전후까지는 SS400이라고 하는 강복점(降伏点) 강도 235N/㎟의 강재가 사용되었고, 계속해서 강복점 강도 275㎟의 SS490강재가 개발되었다. 1905년에는 강복점 강도가 390N/㎟에 이르는 SS540 강재가 개발되었다. 또 UHV 송전용 강관철탑은 상정된 하중이 상당히 크다는 점이나 산악지에서의 운반 등 시공성의 면에서 강복점 강도가 큰 STKT590 강재(강복점 강도 440N/㎟ 이상)가 개발되었으며, 또 산형 강용의 SH590S 강재도 개발되어 현재에 이르고 있다.
(2) 사용강재의 형상
송전용 철탑의 강도를 결정하는 큰 요인의 하나가 풍하중으로, 철탑의 대형화는 기초의 하중이 크고 건설 코스트를 내리 누르는 요인이 된다. 그래서 산형재에 비교해 풍압특성과 단면성능이 우수한 강관재가 1955년 후반부터 채용되었다. 당초에는 콘크리트를 충전한 강관재가 채용되었는데 경량화와 현장 충전의 번잡함을 피하면서 품질향상을 목표로 하는 중공 콘크리트 충전강관재를 개발하였다. 콘크리트 충전자체를 생략하여 품질확보와 코스트다운을 지향함과 동시에 사용강재의 고강도화를 고려한 중공강관재를 사용한 철탑이 1975년부터 채용되었다.
(3) 환경을 배려
산형강철탑은 사재(斜材)와 보조재 등이 존재하고 어깨쇠가 돌출된 구조이기 때문에, 철탑의 존재가 주변 환경에 어울리지 않는 경우에 대비하여 심플하고 깔끔한 구조를 목표로 강관단주나 2본주(2本柱)의 철탑을 개발·채용하고 있다. 또 전원의 원격지화 등에 의해 가공송전선이 국립공원과 경승지를 통과하는 경우에는 자연의 형태를 침범하지 않게 경관에 융화되도록 건설하게 되어 있다. 그 결과 사계절에 모두 어울리도록 색채를 고려하였다. 이 방법으로는 도색과 화성처리가 있는데, 도색은 색채와 명도의 선택이 쉽긴 하지만 재도장이 필요하다. 반면에 화성처리는 재도장할 필요도 없고 코스트와 설비유지의 면에서 모두 유리하기 때문에, 요즘에는 화성처리 방법을 채용하는 일이 일반적이다. 화성처리방법으로는 인산염처리를 채용하고 있다. 인산염처리는 1900년대 전반에 개발된 기술로 인산염의 평형 반응을 이용하여 불용성의 인산금속염을 석출(析出)시키는 것으로 다음과 같은 특징이 있다.
· 아연도금면을 저(低)광택화하는 것이 쉬우며 강재의 색조는 암회색, 명도는 4도로 저감할 수 있다.
· 저광택화에 의한 아연도금의 손실은 매우 적으며 아연도금의 방청성능에 나쁜 영향을 주지 않는다.
· 저광택처리의 전처리로 표면조정함에 따라 처리피막의 색조와 얼룩이 없는 균질한 피막의 작성이 가능하다.
3. 애자
애자는 전선과 철탑 사이의 절연을 유지하기 위한 중요한 설비로, 현재의 현수(懸垂) 애자의 형태는 1910~1920년대 후반에 결정되어 현재에 이른 것이다. 그동안 전선의 태선화와 다도체화에 의한 전선장력의 증대에 대응하는 고강도 애자의 개발과 철탑 등으로의 뇌격에 의한 애자 파손을 방지하기 위한 내(耐) 아크성능을 향상시킨 애자의 개발 등이 이루어져 왔다. 최근에는 아크 방전에 따른 소음 저감의 대처 방안과 천둥(雷)사고 방지를 목적으로 한 피뢰 애자의 개발이 진행되고 있다.
(1) 고강도 애자의 개발
송전용 애자는 당초 미국 제품을 참고하여 개발되어, 1907년에 15kV용 특별고압핀 애자가 제품화되었다. 핀 애자는 송전전압 70kV까지 채용되었는데, 매우 크고 무겁기 때문에 인력으로 운반하기에는 한계가 있었다. 1910년경에 들어서 송전전압이 100kV를 넘게 되고, 현재 채용되고 있는 현수 애자가 개발되었다. 그 후 1955년 무렵까지는 직경 250mm의 현수 애자(파괴하중 120kN)만 사용되었는데, 전력의 수요가 늘어나면서 전선의 태선화와 다도체방식을 채용하여 기존의 현수 애자보다도 높은 강도의 애자가 필요하게 되었다. 고강도 애자는 스웨덴에서 건설된 세계 최초 380kV를 타겟으로 개발이 진행되어 1954년에 직경 280mm의 현수 애자(파괴하중 190kN)가 납입되었다. 일본 최초의 고강도 애자는 19561년에 채용되어 현재 계속 개발 중에 있다. 최고강도는 UHV 송전선용으로 개발된 840kN이지만, 채용되고 있는 최고강도는 530kN이다.
(2) 내염용(耐鹽用) 애자의 개발
현수 애자에 비해 오손에 있어 뛰어난 특성을 가진 애자를 총칭하여 내염용 애자라고 한다. 내염용 애자는 옛날부터 여러 가지 설계 아래서 수많은 애자가 개발되어 왔다. 그 설계 방법으로, 누수 거리를 길게 한다, 우세(雨洗)효과를 이용한다, 애자 표면의 전위 분포를 균등하게 한다, 발수성 물질을 도포한다 등 여러 가지가 있지만, 일본에서는 애자의 누수 거리를 길게 하는 방법에 기본을 두고 있다. 긴 누수 거리의 애자는 유럽과 미국에서 유리 애자를 포함하여 다수 설계·제조되었다. 한편, 일본에서는 오손대책의 방법으로 표준 애자를 늘리고 애자를 세정하는 방식을 썼기 때문에 복잡한 형상의 내염용 애자는 세정하기 어렵다는 이유로 채용되지 못했다. 그러나 일본에서도 내염용 애자에 대한 관심이 점차 높아짐에 따라 개발에 착수하여 1964년에 깊은 주름형의 내염용 애자를 표준화했다. 이 애자는 세정기에 의한 활선세정도 가능하여 빠르게 보급되었는데, 그 성능은 표준 현수 애자에 비교해 누수 거리는 50% 길고, 오손무중(汚損霧中) 내전압도 약 50% 상승하였다.
(3) 알루미나 함유 소지 현수 애자
현수 애자의 재료는 기존의 크리스토발라이트(SIO2)계 재료를 사용하였지만, 1965년대에 고강도화의 요청에 의해 알루미나 함유 소지 애자의 개발을 1967년에 완료하였다. 이 고강도화의 요청에는 미국으로의 현수 애자의 대량 수출이 크게 관련 되어 있다. 당시 미국에서는 총에 의한 애자 파괴사고가 많았으며, 공사중 애자의 취급도 소홀했다. 원래 크리스토발라이트 소지 애자는 품질이 균일하고 강도가 세기 때문에, 해외제품도 두부(頭部)를 작게 할 수 있었지만 애자의 두부에 틈이 있거나 뚜껑이 없다는 등의 문제가 발생하면 애자 강도는 두부의 크기로 결정되었기 때문에 해외제품에 비교하여 이단(離斷)사고가 자주 발생했다.
알루미나 함유 소지는 열팽창률이 적기 때문에 아크에 대해서도 기존의 소지에 비교하여 약 10배의 성능향상이 가능하였고 아크혼의 간소화와 천둥에 의한 파손을 줄일 수 있게 되었다.
(4) 환경을 배려
철탑처럼 환경융화 대책이 필요한 경우에는 색채로써 대책을 마련하고 있다. 보통은 라이트 그레이로 하지만, 이 경우에는 갈색으로 한다.
4. 전선
전선은 전전(戰前)에 동을 주체로 한 경동(硬銅)연선과 알루미늄을 주체로 한 강심알루미늄연선이 사용되어 왔는데, 제2차 세계대전 후 재료의 진보와 제조 방법의 발달에 의해 강심알루미늄연선이 주체가 되었다. 특히 내열 알루미늄 합금의 개발은 전류 용량의 증대를 촉진함과 동시에 불필요한 태선화에 제동을 걸게 되었다.
(1) 강심알루미늄연선(ACSR)
제2차 세계대전 후 생산경제의 부흥과 함께 ACSR은 가격면에서도 경동연선과 비교해 유리하여, 송전용 전선의 주류를 차지하게 되었다. 전선 사이즈는 1949년 330㎟(154kV)를 시작으로, 410㎟(230kV), 610㎟(275kV)로 개발이 진행되고 있다. 한편 전류용량의 증대를 위해서 다도체 방식이 채용되었다.
(2) 강심내열 알루미늄 합금연선(TACSR)
TACSR은 전기용 알루미늄에 미량의 지르코늄(Zirconium) 첨가하여 내열성능을 향상시킨 것이다. 당초 도전율은 58%, 내열성능 150℃(ACSR은 90℃)이었지만, 그 후 도전율은 60%로 향상되었다. 1965년대 말부터 50년대 초기에 걸쳐 TACSR의 송전용량을 더욱 높이기 위해 초내열 알루미늄합금연선이 개발되었다. 그 하나는 UTAL(초내열 알루미늄연선, 60% 도전율, 내열성능 210℃)이다.
(3) 이도(弛度)억제기술
ACSR은 철과 알루미늄의 복합전선으로, 전선장력을 각각의 선팽창계수에 맞춰 분담한다. 만약 강심부의 선팽창계수가 작으면 고온 시에는 장력을 모두 강심부가 분담하게 하므로 저이도를 실현할 수 있다. 철과 니켈의 합금은 선팽창계수가 철의 1/3부터 1/4정도로, 이것을 앞에 말한 UTAL과 섞어 이용하게 되면 동등이도를 실현하고 약 2배의 송전용량을 확보할 수 있기 때문에 1975년대 후반부터 채용된 기술이다.
(4) 다도체 기술
고전압화에 따른 문제가 되는 것이 전선에서 발생하는 코로나로 이것을 해결하는 방법이 다도체 기술이다. 다도체를 채용하여 코로나 개시전압을 높일 수 있으며, 송전전압이 275kV 이상의 선로에 채용되고 있다.
(5) 환경을 배려
전선에는 옛날부터 배경에 맞춰 착색하는 ‘착색전선’, 알루미늄 전선표면에서의 반사광을 줄이기 위해 전선표면에 미세한 요철을 만드는 ‘저반사전선’이 개발되었다. 착색전선은 색채와 명도의 선택이 쉬운 반면, 사용되는 아크릴 수지계 도료가 절연성이 있기 때문에 슬리브 등 전선과 동전위 할 필요가 있는 곳에서는 도료를 제거해야 한다. 저반사전선은 전선표면에 미세한 요철을 만들기 때문에 전선표면에 규사(硅砂)를 충돌시키는 분사처리를 하고 반사율은 표준전선의 약 1/2 정도로 한다.
5. 가공지선
가공지선에는 당초 아연도금 강연선이 사용되었는데 그 선 지름은 주로 55㎟~90㎟였다. 그 후 1955년대에 초고압 송전선(275kV)이 다수 건설되자 전자유도대책 등의 관점에서 도전성이 높은 IACSR(강심 알루미늄합금연선)이 개발·적용되게 되었다.
또한 1960년대에는 강선을 알루미늄 피복한 AC선(알루미늄복강연선)이 개발되었는데, 선의 지름이 70㎟~260㎟가 주로 사용되었으며 그 이후 AC선이 폭넓게 이용되었다. 또 1980년대 중반, 광섬유가 개발되었으며 이것을 가공지선에 내장한 OPGW(광섬유 복합가동지선)이 개발, 가공지선의 교체 등을 포함하여 많은 송전선에 채용하도록 하였다.
6. 향후 전망
지금까지 고도 경제성장기 이래로 계속되고 있는 왕성한 전력수요의 증가에 대응하여 대용량 송전기술의 개발이 활발히 진행되어 왔다. 그 속에서 원자력 발전소를 중심으로 전원과 소비지의 원격화에 의한 가공송전설비의 장거리화에 따라 임해평야부에서 산악지대까지의 염해·강풍·중착 빙설 등 루트의 지형·기상조건이 다양화되고, 한편으로는 시가지·택지화의 진전에 따라 송전 루트 주변의 토지이용의 고도화가 진행되어 왔다. 이렇게 다양하고 엄격한 요청에 맞춰 송전선 건설, 유지·보수기술의 개발과 개량이 진행되어 현재에 이르고 있다. 특히 최근에는 환경영향평가법의 공포로 알 수 있듯이, 선로 주변 지역의 자연보호, 토지이용 배려, 경관보호, 리사이클 등 주변 환경과 조화된 설비의 유지형성이 불가결해졌다.
또, 지금까지는 왕성한 전력수요에 맞춰 송전용량 격상과 함께 많은 경년설비가 갱신되어 왔다. 앞으로는 전력수요의 증가에 의한 설비갱신은 기대할 수 없기 때문에 설비내용한계까지의 보수 운용이 중요해졌으며 신뢰성을 확보한 설비연명화와 효율적인 대체기술개발의 요구가 커지고 있다.
설비의 연명화는 전선 진동에 의한 피로, 전선부식과 접속개소발열, 철탑재에 녹이 스는 것 등의 노화현상에 있어서 남은 수명 추정 정밀도의 향상을 목적으로 보수점검 데이터와 경년설비의 샘플링 데이터의 축적, 각종 진단·감시·대책 기술의 개발·개량이 진행되고 있다. 한편, 효율적인 대체기술 방법으로는 절연설계·하중설계합리화에 의한 설비 콤팩트화와 철탑 건체·전선장체 공법의 개발, 개량이 진행되고 있다.
이러한 일본의 가공송전기술은 UHV 송전선 등에서 알 수 있듯이 높은 신뢰성과 환경 특성을 가지고 있지만, 향후 전(全)전화주택(電化住宅)의 보급 등 환경부하가 적은 계통전력의 이용이 진행될 것으로 예상하고 있으므로, 설비의 경년과 주변 개발에 대한 갱신을 계획적으로 진행시켜야 한다. 또 그와 동시에 지진, 태풍, 설해(雪害) 등의 자연재해에 대한 리스크 저감기술의 충실과 강화를 도모하여 사회의 안심·안전에 대한 요구를 적절하게 맞춰 가야 한다.
지중송전선의 기술개발 변천
1. 개요
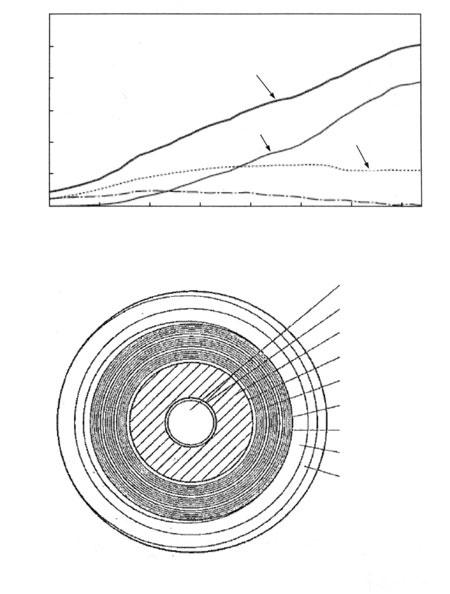
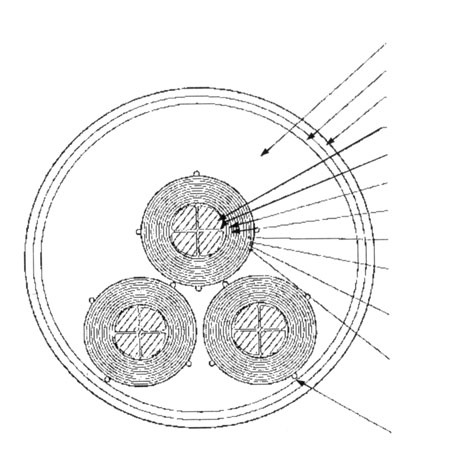
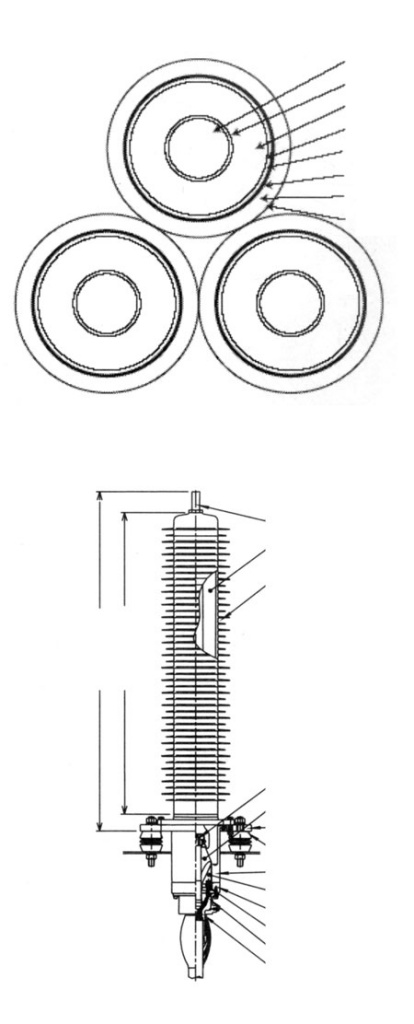
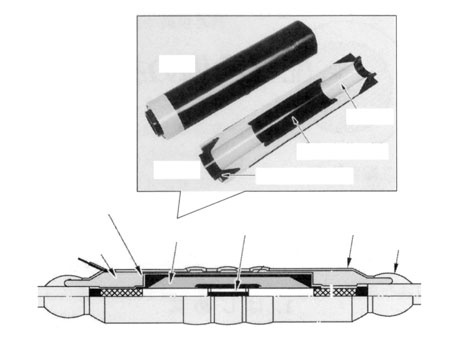
일본의 전력 케이블의 역사는 1903년에 시작하여 초기에는 H 케이블, SL 케이블 등의 유침절연지에 의한 절연방식(솔리드 케이블)이 도입되었다. 그 후 절연성능이 우수한 OF 케이블이 채용되어 1965년대에는 높은 송전용량을 가진 POF 케이블이 채용되었지만, 현재는 급유설비가 불필요한데다 방재성능이 우수하고 시공·보수 관리도 용이한 CV 케이블이 주류가 되고 있다.(<그림 1> 참조)
여기에서는 전력 케이블 및 부대설비의 기술개발의 변천에 대해 설명한다.

ⓒ 월간전기 & energy.co.kr 무단전재-재배포금지
BEST 뉴스
-

기술과 손잡은 교육 ‘에듀테크’시장의 현황 및 전망
기술과 손잡은 교육 ‘에듀테크’시장의 현황 및 전망 세계는 지금, AI 기반 교육 플랫폼 생태계 구축 중 전 세계적으로 AI 기반 에듀테크 시장이 빠르게 성장하고 있다. <삼일PwC 경영연구원>의 자료에 따르면, 글로벌 에듀테크 시장은 연평균 15% 성장해 ’30년 약 10조 달러(한화 약 1300조원)까지 성장할 것으... -

HVDC 케이블용 절연·반도전 개발 현황 및 친환경 기술 동향
HVDC 케이블용 절연·반도전 개발 현황 및 친환경 기술 동향 전 과정 환경성이 기술 경쟁력의 중요한 평가 지표 되다 최근 전력계통의 대용량화 요구에 따라, HVDC XLPE 케이블도 AC 케이블과 동일한 90℃ 운전이 필수적이다. 90℃급 소재의 상용화는 단순히 전압을 높이는 것을 넘어, 동일한 인프라 내에서 송전 효율을 ... -
산업용 로봇 확산과 함께 가속되는 인도 다크팩토리 시장 현황
산업용 로봇 확산과 함께 가속되는 인도 다크팩토리 시장 현황 아직은 초기 단계지만 성장 잠재력 높은 시장으로 평가 글로벌 제조업은 생산현장에 인력을 투입하지 않거나 극소수만 투입하고 로봇, 인공지능(AI), 산업용 사물인터넷(IIoT)을 통해 생산 전 과정을 자동화하는 ‘다크팩토리(Dark Factory)’로의 전환이 ...