


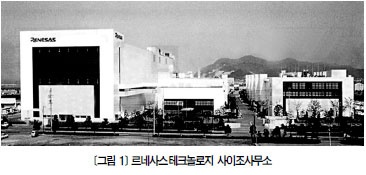
㈜르네사스테크놀로지는 2003년 4월, 히타치제작소와 미쓰비시전기가 반도체 부문을분사 합병해 발족한 업체다. 르네사스테크놀로지사이조(西條)사무소는 1983년 미쓰비시전기 사이조공장으로 64K-DRAM 양산을 시작했으며, 그후 남보다 한발 앞선 기술을 선취하고자 디바이스를 미세화했다. 1995년 2월부터 마이크로컴퓨터양산을 시작해 소품종 다량 생산에서 다품종 소량생산으로 이행했으며, 현재 자동차, 가전, 휴대전화, 정보 네트워크용을 중심으로 최첨단 디바이스
를 제공한다.
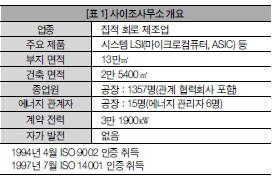
르네사스테크놀로지는 환경 측면에서 1997년 7월 ISO 14001 인증을 취득하는 등 환경 부하 저감활동에 최선을 다하고 있다. 에너지 절약 측면에서도 공장 전체의 장·단기 프로그램을 작성해 ISO14001 틀 안에서 다양한 활동을 펼친 결과, 2009년 2월 10일'2008년도 에너지 관리 우량 공장 표창'에서'일본 경제산업 대신大臣표창'을 수상했다. 공장 설립 이래 에너지 절약 활동을 공장 전체에서 추진해 온 것이 높이 평가받은 결과며, 공장과 종업원 개개인에게도 대단히 영예로운 일이다.소개할 개선 사례는 에너지 사용 비율이 높은 동력설비를 ESCO 사업을 활용해 에너지 절약 활동을펼친 것으로, 최근 5년간 개선 대책 내용도 덧붙여
기술한다.
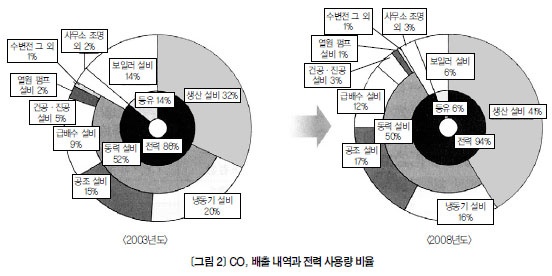
공장의 전력·연료 소비 현황<그림 2>는 에너지 절약 대책 전과 후인 2003년과 2008년의 CO₂배출 내역과 전력 사용량 비율을나타낸 것이다. 이 공장은 전력 사용이 주主인 설비로 구성돼 전력이 CO₂배출원의 대부분을 차지한다. 특히 2003년도 동력 설비의 CO₂배출량은 전력의 52%, 연료(등유)의 14%를 차지해 모두 합하면 공장 전체에서 66%였다. 이 동력 설비 중에서최대 전력 사용처는 냉동기 설비였으며, 동력 설비전력 전체의 39%, 공장 전체에서도 20%로 높은비율을 차지했다. 또한, 등유(증기) 사용량도 공장전체의 14%로 결코 낮지 않았다.

냉동기 설비에서 제조한 냉수는 주로 외조기(외기外氣처리 공기 조화기) 제습용과 공조기 냉각용으로 쓰이며, 생산 설비 냉각수의 냉각에도 사용한다. 증기는 주로 외조기에서 가열·재열 및 증기 가습에 쓰이며, 순수純水원수原水의 온도를 높이는 데도 사용한다.
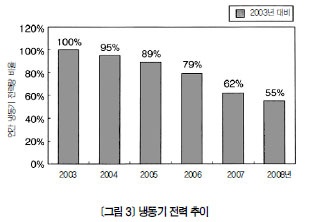
그리하여 2004년부터 2008년에 걸쳐 냉동기 설비의 전력 사용량과 등유(증기) 사용량을 절감하는에너지 절약 대책을 실행했다. 그 결과, 2008년 냉동기 전력은 2003년 대비 58%까지, 등유 사용량은 2003년 대비 37%까지 절감했다(<그림 3, 4>참조).
에너지 절약 추진 체제
<그림 5>의 에너지 관리 조직도를 바탕으로 동력기술과·동력 운전 관리 부문이 중심이 돼 동력 공정의 전력과 연료 절감 활동을 추진했다.
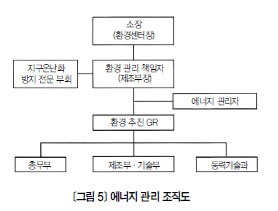
공장에서 펼친 에너지 절약 활동은 공장 전체의장·단기 프로그램을 소장이 결정하고, 또한 전년
도 에너지 절약 활동 상황을 토대로 연초에 그 해에너지 절약 목표를 정한다. 상세하게는 환경 관리책임자 주도 아래 전문 부회장部會長, 에너지 관리자를 중심으로 각 공정별로 구체적인 목표를 설정한다. 설정 값에 대한 에너지 절약 달성 상황을 확인하고, 각 공정별 에너지원 단위를 파악·해석·개선해 환경 보호 추진 회의에서 소장에게 보고하는한편, 결과를 종업원에게 알린다. 또한, 캠페인을통한 계몽 활동과 개선 제안 제도를 마련해 에너지절약에 관한 개선사항을 적극 표명토록 하는 동시에, 우수 안건은 표창함으로써 효과를 높였다.
구체적인 개선 내용
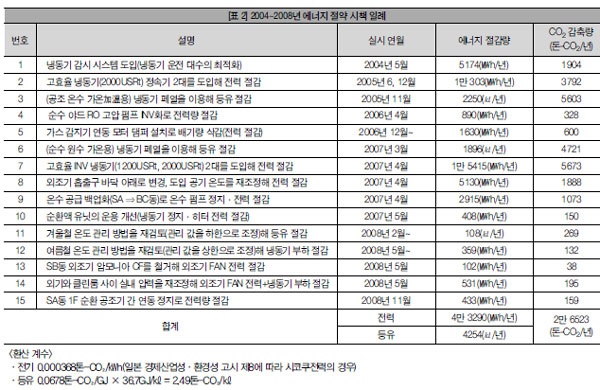
주요 에너지 절약 시책은 <표 2>에서 보듯이 총15건이다. 전력에서 연간 4만 3290㎿h, 등유에서연간 4254㎘를 절감했으며, 총 연간 2만 6523톤의CO₂배출량을 감축했다. 그중 가장 에너지 절약 효과가 있었던 설비 개선 사례 2건(전력·등유 사용량 절감 시책 각 1건)을 소개한다.
개선 사례 1) 고효율 냉동기 도입으로 전력 절감
(<표 2>의 3, 7번)
【개선 내용】
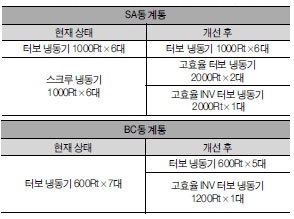
① 설치 후 10년 이상이 경과해 노후화로 효율(성적 계수가 3~4)이 떨어진 600Rt×2대,1000Rt×6대를 철거하고 효율이 높은1200Rt×1대, 2000Rt×3대(성적 계수가6~17)로 바꿨다.
② 냉동기 감시 시스템을 도입해 냉수 헤더 바이패스 밸브 리프트Valve Lift를 확인하면서 냉동기 운전 대수를 최적화했다.
③ 냉수 헤더 바이패스 밸브 2개로 압력 차이를제어하는 사양에서 한쪽 냉수 헤더 바이패스밸브를 수동으로 닫고 다른 한쪽 냉수 헤더 바이패스 밸브로만 제어하는 것으로 해 여분으로바이패스한 냉수량을 줄였다.
④ 도입한 INV 냉동기의 냉수 펌프를 INV 방식으로 해 부하 쪽 요구 수량을 보면서 부하 변동
하도록 개선했으며 여분으로 바이패스한 냉수량을 0으로 했다.
⑤ 참고로 1200Rt(INV기)는 BC동 냉동기 시스템에 도입했다.
【개선 효과】
·냉동기 전력 절감량 : 2만 4247㎿h/년
·CO₂배출량 감축 : 9465톤-CO₂/년
개선 사례 2) 공조용 온수 열원으로 냉동기 폐열
을 회수 이용함으로써 연료량 저감(<표 2>의 3번)
【개선 내용】
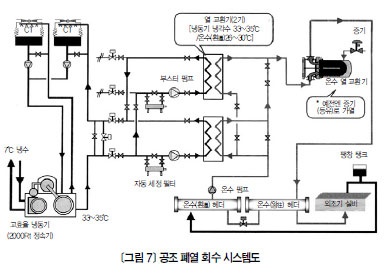
냉각탑이 개방형이어서 냉각탑 충진재에 스케일Scale이 부착되거나 오염 등으로 냉각수가 더러워져폐열 회수용 열 교환기가 금방 막히는 문제점이 있었다. 열 교환기 추가에 따른 압력 손실 증가와 유량저하의 문제도 있었다. 문제 해결을 위해 ESCO 사업을 활용해 폐열 회수 열 교환기 입구 쪽 냉각수 라인에 자동 역세逆洗필터와 부스터 펌프를 설치했다.폐열 회수에 이용하는 냉동기는 바꾼 냉동기(정속기) 1대를 사용해 냉각수 33~35℃의 폐열을 이용함으로써 <그림 7>의 온수 열 교환기에 사용하는 증기량을 크게 줄였다.
【개선 효과】
① 폐열량 연간 6만 2908GJ 회수 ⇒ 증기 사용량2만 9081톤 절감
※ 증기량(톤) = 열량(GJ) ÷ 2.1632(GJ/톤 :0.2Mpa 증기 잠열)
② 연간 등유 절감량 ⇒ 2250㎘ 절감(CO₂감축량 5603톤-CO₂/년)
③ 전력 증가 분(펌프 전력+냉동기 증가 전력) :868㎿h/년(CO₂증가량 319톤-CO₂/년)
④개선: CO₂감축량(②-③) 5284톤-CO₂/년
*
여기에 소개한 사례는 대규모 투자로 달성한 개선이다. 이 외에도 개선 제안 제도에서 태어나 특별한투자 없이도 이룩한 개선이 많으며, 이러한 노력을반복해 각 공정별 에너지 절약 목표를 달성해 나갔다. 앞으로도 에너지 절약 대책에 꾸준히 최선을 다할 방침이다.電⃝


<국내 사례>
LG디스플레이
1987년 TFT-LCD 개발을 시작한 LG디스플레이는 2004년 한국과 미국 증시에 동시에 상장했으며,2008년부터 사업 영역 확장에 대비해 LG디스플레이로 사명을 바꾸고 최첨단 디지털 디스플레이 산업을선도해 왔다. 모니터, 노트북과 같이 IT용·TV용 중대형 디스플레이에서 모바일과 같은 각종 소형 제품용디스플레이까지 선도 기술과 마케팅 역량으로 세계 시장에서 활약하며, OLED, 플렉서블 디스플레이 등 차세대 디스플레이에 대한 연구 개발과 투자도 꾸준히 집중하고 있다.

구미·파주 공장 클린룸
가습 매체를 변경해 스팀 사용량 절감
'클린룸Clean Room'은 생산 환경이나 특수 목적에 맞춰 온도, 습도, 압력 등을 일정한 수준 이상으로유지하기 위한 밀폐된 공간이다. LG디스플레이는 구미·파주 공장에서 클린룸 습도 유지에 외부 공기의가습 매체로 스팀을 사용해 왔다. 이때 사용하는 스팀은 전체 연료 사용량의 36%로 가장 큰 비중을 차지해 가습용 스팀 절감이 필요한 상황이었다. 이에 가습 노즐에서 CDA와 DI를 분사해 가습하는 방식으로, 클린룸 가습 매체를 스팀에서 물 분사로 바꾸면서
스팀 사용량을 절감했다. 구역(Zone)별 컨트롤 패널에서 클린룸 습도 값을 감지해 조절한다.

에너지 효율 분석시스템 구축(UPOS)
에너지를 많이 사용하는설비에 대해 실시간으로 운전 효율을 평가하는 시스템이 없어 상시 설비의 최적운전이 어려웠다. 또한, 실시간 에너지 사용량 관리시스템도 없어 수작업으로관리해 온 에너지 사용량데이터는 신뢰성이 부족한동시에 데이터 수집과 분석 시 발생하는 업무 손실을 피할 수 없었다. 그리하여 LG디스플레이는 실시간유틸리티 원 단위 분석 툴과 통합 관리 시스템을 통해 체계적이고 과학적인 에너지 전산화 시스템을 구축했다. ▲설비 효율 관리 시스템 마련으로 운전 현황 파악 ▲고효율 설비 가동 및 저효율 설비 개선 ▲운전 인자별 상관관계 분석으로 최적점 도출 및 적용 등의 효과를 거뒀다.

SF6 분해 CDM 사업
LCD 공정상 SF6을 사용하는데, SF6은 CO2에 비해 온실효과가 2만 2000배 이상이나 된다. 기후변화에 대응하려면 SF6 감축이 불가피하나, ▲SF6 대용량 처리 기술 부재 ▲온실가스 감축 성과 검증 방법 부재 ▲기술과 설비 투자에 따른 높은 위험 부담 등이 해결 과제였다. LG디스플레이는 SF6 감축 기술원천 특허를 가진 국내 중소기업을 발굴하고 협력해 세계 최대 규모 SF6 분해 설비를 개발했다. 또한, LCD 업계 최초로 SF6 감축 모니터링 방법론을 개발해 UN 승인(2009년 2월)을 얻었다. 이어 2010년 7월에 UN으로부터 CDM 사업 승인도 받았다.
※ 자료 출처 : 에너지관리공단 <2010 에너지 절약 우수 사례집>
BEST 뉴스
-

벨킨, 부스트솔리드(BoostSolid) 셀 탑재한 울트라차지 프로 라인업 공개
벨킨, 부스트솔리드(BoostSolid) 셀 탑재한 울트라차지 프로 라인업 공개 준고체 상태 기술 탑재한 휴대용 충전 솔루션…긴 배터리 수명 제공 소비자 전자제품 분야에서 40년 이상 글로벌 리더 자리를 지켜온 벨킨(Belkin)이 준고체 상태 기술을 탑재한 새로운 휴대용 충전 솔루션을 발표했다. 부스트솔리드 셀을 탑재... -
어메이즈핏, 아몰레드 스마트워치 ‘티-렉스 듀얼 솔라’출시
어메이즈핏, 아몰레드 스마트워치 ‘티-렉스 듀얼 솔라’출시 전력망을 벗어난 모험 위해 설계…양면 태양광 충전 기능 갖춰 글로벌 스마트 웨어러블 브랜드 어메이즈핏(Amazfit)이 장거리 및 다일 탐험을 위해 제작된 프리미엄 익스페디션 스마트워치 ‘티-렉스 듀얼 솔라(T-Rex Dual Solar)’를 출시했다. 양면 태... -
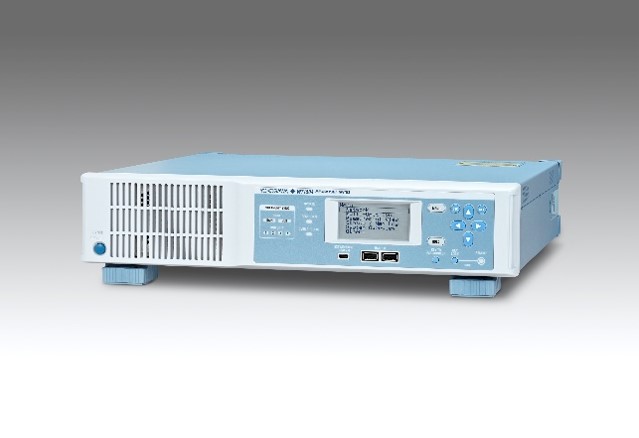
한국요꼬가와전기, 고전압·고정밀 측정 정밀 전력분석기 ‘WT1500’출시
한국요꼬가와전기, 고전압·고정밀 측정 정밀 전력분석기 ‘WT1500’출시 xEV 및 재생에너지 고전압화 트렌드 겨냥… 최대 2000V DC 직접 입력 지원 한국요꼬가와전기는 신형 정밀 파워 아날라이저(전력 분석기) ‘WT1500’을 국내에 정식 출시한다. WT1500의 가장 눈에 띄는 혁신은 최대 2000V DC 직접 입력 지원이다. 기... -

신개념 용액 공정 개발로 폐배터리 직접 재활용 난제 해결
신개념 용액 공정 개발로 폐배터리 직접 재활용 난제 해결 DEG 복원 용액으로 폐양극재에서 집전체 완전 분리 한국에너지기술연구원(이하 에너지연) 광주친환경에너지연구센터 우중제 박사 연구진이 폐배터리 직접 재활용의 난제로 꼽혔던 집전체 분리 기술을 개발하고, 집전체 분리와 동시에 폐양극재를 신품에 준하... -
H3C 코리아, 세계 최초 엔터프라이즈급 Wi-Fi 8 AP 공식 출시
H3C 코리아, 세계 최초 엔터프라이즈급 Wi-Fi 8 AP 공식 출시 네이티브 Wi-Fi 8과 네이티브 AI 알고리즘 결합한 5밴드 플래그십 AP 디지털 인프라 솔루션 기업 H3C가 네이티브(Native) Wi-Fi 8 기술과 자체 개발한 네이티브 AI 알고리즘을 결합한 세계 최초 엔터프라이즈급 Wi-Fi 8 액세스 포인트(AP)를 출시했다. ... -
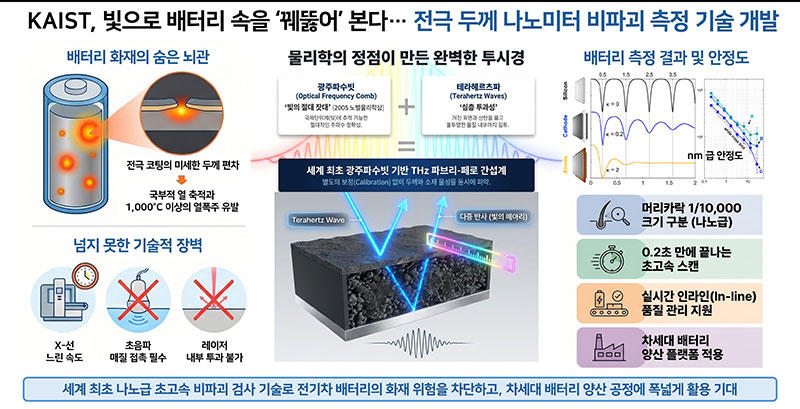
KAIST 연구팀, 전기차 배터리 화재 막는 초정밀 검사기술 개발
KAIST 연구팀, 전기차 배터리 화재 막는 초정밀 검사기술 개발 세계 최초의 나노급 초고속 비파괴 측정기술 한국과학기술원(KAIST) 기계공학과 김영진 교수 연구팀이 전기차 배터리 화재를 예방하고 안전성을 높일 초정밀 검사기술을 개발했다. 열폭주의 원인이 될 수 있는 배터리 전극의 미세한 두께 불균일을 배터리...